
Inspección de soldaduras: métodos, normas y beneficios para la industria
En cualquier planta industrial, las soldaduras son los puntos de mayor concentración de esfuerzos en tuberías, recipientes a presión, estructuras metálicas y equipos de proceso. La inspección de soldaduras industriales mediante Ensayos No Destructivos es la herramienta técnica que permite verificar la calidad e integridad de cada junta soldada antes de que entre en servicio o durante su operación, sin necesidad de dañar el componente ni interrumpir la planta. En este artículo te explicamos qué métodos existen, qué defectos detectan y qué normas los regulan.
¿Qué es la inspección de soldaduras y por qué es indispensable?
La inspección de soldaduras es el conjunto de actividades técnicas orientadas a evaluar la calidad, la conformidad y la integridad estructural de las uniones soldadas en componentes metálicos, con base en los criterios de aceptación establecidos por las normas de diseño, fabricación o mantenimiento predictivo aplicables.
Su objetivo es confirmar que cada junta soldada no presenta defectos de hechura que comprometan su capacidad de soportar las condiciones de operación del sistema al que pertenece, incluyendo presión interna, temperatura, vibración y carga mecánica.
Riesgos de una soldadura defectuosa
Una grieta, una zona de falta de fusión o una porosidad excesiva en una soldadura de un recipiente a presión o una tubería de proceso puede crecer de forma progresiva hasta generar una falla sin señales previas visibles. Las consecuencias incluyen derrames de fluidos peligrosos, explosiones, lesiones al personal y paradas de emergencia con altos costos operativos.
Cumplimiento normativo
Normas como ASME Sección V, AWS D1.1 y API 1104 establecen los requisitos obligatorios de inspección para soldaduras en distintos tipos de activos industriales, cuyo cumplimiento documentado es exigido por aseguradoras, autoridades regulatorias y auditorías de proceso.
Métodos de inspección de soldaduras más utilizados
Inspección visual (VT)
Primer paso de cualquier evaluación. Detecta imperfecciones geométricas superficiales, discontinuidades abiertas y condiciones de instalación que no cumplen con los requisitos dimensionales de la norma de referencia. Es obligatoria en todos los códigos de soldadura.
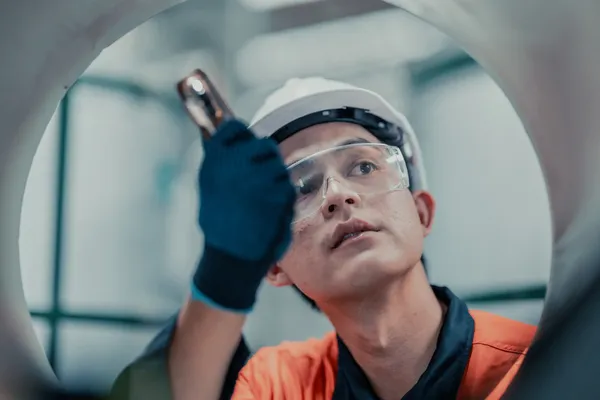
Ultrasonido convencional (UT)
Primer paso de cualquier evaluación. Detecta imperfecciones geométricas superficiales, discontinuidades abiertas y condiciones de instalación que no cumplen con los requisitos dimensionales de la norma de referencia. Es obligatoria en todos los códigos de soldadura.
Radiografía industrial (RT)
Genera imágenes del interior de la soldadura mediante radiación ionizante. Es el método de referencia para la detección de porosidad, inclusiones y falta de penetración en juntas soldadas de geometría regular. En API NDT aplicamos radiografía digital (DR) para obtener imágenes de mayor resolución con tiempos de proceso más cortos.
Líquidos penetrantes (PT)
Detecta discontinuidades abiertas a la superficie en materiales metálicos y no metálicos mediante un líquido de alta penetrabilidad y un revelador. Es especialmente útil en soldaduras de aceros inoxidables y aleaciones no ferromagnéticas donde las partículas magnéticas no son aplicables.
Partículas magnéticas (MT)
Detecta discontinuidades superficiales y subsuperficiales en materiales ferromagnéticos mediante la aplicación de un campo magnético y partículas indicadoras. Su sensibilidad para discontinuidades orientadas perpendicularmente al campo magnético es superior a la de los líquidos penetrantes.
Ultrasonido Phased Array (PAUT)
Controla electrónicamente el ángulo, el enfoque y la dirección del haz ultrasónico para generar imágenes seccionales de alta resolución de la soldadura. Es la tecnología de mayor cobertura volumétrica y probabilidad de detección para inspección de juntas soldadas críticas.
TFM (Total Focusing Method)
Evolución del PAUT que reconstruye la imagen ultrasónica con la máxima resolución posible mediante algoritmos de procesamiento de señal avanzados. Es el método de mayor precisión disponible actualmente para la caracterización de discontinuidades en soldaduras.
Defectos que pueden detectarse
Discontinuidades planas de alta severidad que pueden desarrollarse en el metal de soldadura, en la zona afectada por el calor (ZAC) o en el metal base.
Cavidades esféricas o alargadas formadas por gas atrapado durante la solidificación del metal de soldadura. Puede ser dispersa, agrupada o alineada.
Partículas de escoria, óxidos u otros materiales no metálicos que quedan atrapados dentro del metal de soldadura durante la deposición.
Zona donde el metal de aporte no se unió correctamente con el metal base o con el cordón anterior.
Zona de la raíz de la soldadura donde el metal de aporte no alcanzó la profundidad de fusión requerida por el diseño de la junta.
La ZAC puede presentar mayor susceptibilidad a la corrosión que el metal base en ciertos materiales y condiciones de proceso.
¿Cómo elegir el método de inspección adecuado?
Material
No todos los métodos son eficaces en todos los materiales. Se debe considerar el material del activo para analizarlo.
Espesor
En espesores muy grandes, el PAUT y el TFM ofrecen mayor cobertura y resolución que la radiografía.
Tipo de soldadura
Las juntas de filete, las soldaduras en ángulo y las de geometría compleja requieren técnicas distintas a las que se aplican en soldaduras a tope de geometría regular.
Accesibilidad
En zonas de difícil acceso o con restricciones de espacio, los métodos portátiles como el ultrasonido convencional o el PAUT son preferibles
Tiempo de inspección
El PAUT reduce significativamente el tiempo de inspección frente al ultrasonido convencional en soldaduras de gran longitud.
En API NDT, como empresa de Ensayos No Destructivos, seleccionamos el método o la combinación de métodos más adecuada para cada proyecto de inspección de soldaduras, con base en el análisis técnico de estos factores y en los requisitos de la norma aplicable como parte de nuestros servicios de mantenimiento industrial.